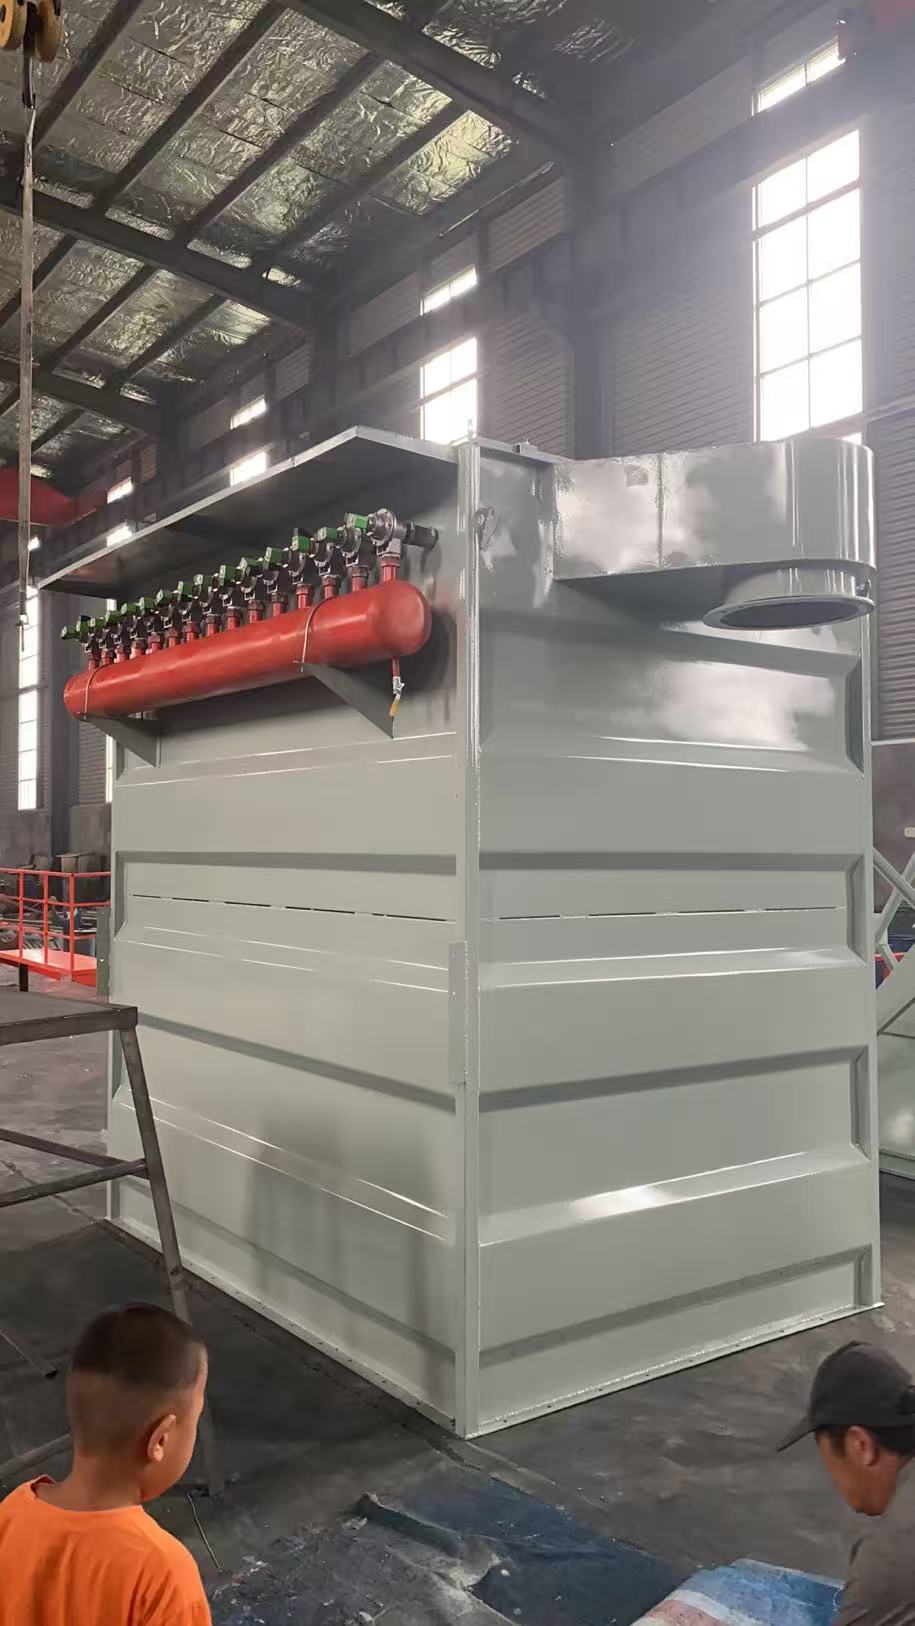
工业旋风除尘器依靠离心力分离粉尘,结构简单、无滤料、耐高温、可做耐磨处理,对 10μm 以上颗粒的分离效率约 96%,整机效率通常在 90%~95%,设备阻力 900~1200Pa。它的合理定位是预除尘、粗净化,或高浓度烟气的前置关口;单靠旋风除尘器把颗粒物稳定控制到 30mg/m³以下的排放限值,通常并不现实。
工作原理与型式分类
含尘气体从切向进口高速进入筒体,沿筒壁做旋转下降运动,形成外旋流;粉尘在离心力作用下被甩向筒壁,与壁面接触后失去动能,沿壁面滑落至灰斗;净化后的气体在锥体下部转为向上的内旋流,经顶部芯管排出。分离效果取决于离心力大小与粉尘粒径,离心力与进口风速的平方成正比,与旋转半径成反比。
常用型式有五种。CLT/A 型为单筒旋风,进口为蜗壳式,阻力较低,适合中等风量;XLP/A 型与 XLP/B 型为旁路式旋风,在筒体上部设旁路分离室,可减少返混、提高细粉分离效果;XLT 型为扩散式旋风,筒体下部带扩散段与反射屏,能缓解下旋气流带灰问题;多管旋风由若干小直径旋风子并联组成,处理大风量时效率高于单筒;组合式则把旋风与布袋串联,旋风承担粗除尘。
结构组成与尺寸关系
整机由进口、筒体、锥体、芯管(排气芯管)、灰斗、卸灰阀与支架组成。进气口多为矩形,高宽比一般 1.5~2.5;筒体直径 D 是全部尺寸的基准,进气口高度约为0.5D~0.75D , 芯 管 直 径 为 0.5D~0.6D , 筒 体 直 段 高 度 1.5D~2.0D , 锥 体 高 度2.0D~2.5D。比例失调会直接造成效率下降或阻力升高。
筒体壁厚常规 3~6mm,易磨损部位(进气口对面、锥体下部)加厚或贴耐磨陶瓷、铸石衬板。灰斗锥角不小于 60°,粘性粉尘取 65°以上;卸灰阀必须保持气密,漏风率超过 5%会明显破坏内部旋流,效率下降可达 10%以上。芯管插入深度对效率影响明显。插入过浅,进气容易短路进入排气口;插入过深,阻力上升且下部返混增加。常规插入深度为筒体直段高度的 0.5~0.7 倍。
关键性能数据与行业参考值
进口风速是旋风除尘器的核心参数,常规取 12~20m/s,工程中以 12~18m/s 居多。风速低于 10m/s 时离心力不足、效率下降;高于 22m/s 时阻力急剧上升,磨损加剧,且细粉返混加重。以某单筒机型为例,筒体直径 500mm、进口风速 12m/s 时,额定处理风量约 2780m³/h,设备阻力约 1705Pa。阻 力 方 面 , X 型 ( 即 高 效 率 型 ) 约 900~1100Pa , Y 型 ( 高 风 量 型 ) 约1000~1200Pa。效率方面,整机除尘效率一般在 90%~95%,对 10μm 以上颗粒可达96%左右,分割粒径通常在 5~10μm;对 5μm 以下细颗粒的捕集能力有限,这也是它不适合单独承担精细排放的原因。
单筒处理风量范围约 210~6750m³/h,筒体直径Φ300~Φ800mm。处理更大风量时采用多筒并联,各筒风量分配偏差控制在 5%以内,进气管与集气箱对称布置,避免偏流。耐温方面,碳钢本体可用于 400℃以下烟气,更高温度需选不锈钢或加内保温层。
适用行业与典型工况
木材加工与家具制造用于砂光、锯切、刨花的粗除尘;铸造行业用于抛丸、砂处理、落砂工位;冶金行业用于烧结、球团、焦化的预除尘;建材行业用于水泥、石灰、石膏的粉磨与输送转运点;粮食与饲料加工用于提升机、溜管、清理工位的除尘;化工行业用于干燥尾气的预分离。
典型用法有三种:一是作为布袋除尘器前的预除尘,降低主除尘入口浓度、拦截火星;二是作为高浓度工艺气流的初级净化,回收可利用的粉料;三是作为独立除尘设备用于对排放要求不高的岗位,如料仓顶部、转运点局部除尘。
选型与配套要点
1、按风量与风速定筒径。先由工艺确定处理风量,再按 12~18m/s 的进口风速反算进口面积与筒体直径,不能只按风量套型号。
2、按粒径定型式。粗颗粒为主的工况选 CLT/A 或 XLT;要求细粉分离效果好一些的选 XLP/A、XLP/B;大风量场合选多管组合。
3、磨损工况做加强。含砂、含氧化铝等磨琢性粉尘,进气口对面与锥体下部加厚,或贴陶瓷、铸石衬板,喷吹管与卸灰阀同步升级材质。
4、风量波动留余量。系统风量波动较大时,按峰值风量的 1.1 倍选型,并在进口设调节阀,避免低负荷时风速过低、效率下降。
5、卸灰密封不可省。卸灰阀、灰斗密封与法兰垫片必须保持气密,漏风会破坏旋流;灰斗按粉尘特性设振打或空气炮。
安装、运行与维护要点
1、安装方向与垂直度。进出口方向按设计气流方向安装,本体垂直度偏差控制在1/1000 以内,锥体与灰斗不得受压变形。
2、并联均流。多筒并联时进气管对称布置,各筒支管设调节阀,投运后实测各筒风量并调平。
3、防结露与防粘壁。处理含湿烟气时做保温,入口温度高于露点;粘性粉尘应缩短卸灰周期并加装振打。
4、定期检查磨损。每季度检查进气口对面筒壁、锥体下部与芯管的磨损情况,壁厚减薄超过原厚度 1/3 时应补焊或更换衬板。
5、压差监控。压差异常升高多为内部积灰或堵塞,压差下降多为漏风或短路,应结合风量与排放同步判断。
 #535
 #536
 #537
 #538
 #539
 #595